Chưa có sản phẩm trong giỏ hàng.

Tối Ưu Hóa Quy Trình Sản Xuất: Thiết Kế “Điểm Truy Cập” Để Bảo Trì Dự Phòng (Không Dừng Máy)
Tối ưu hóa quy trình sản xuất không chỉ là làm cho máy móc chạy nhanh hơn. Nó là làm cho máy móc không bao giờ dừng lại một cách bất ngờ. Sự khác biệt giữa một nhà máy vận hành “kiểu cũ” và một nhà máy “đẳng cấp thế giới” nằm ở triết lý đối với bảo trì: Chuyển từ “Bảo trì Phản ứng” (Chờ hỏng – Sửa) sang “Bảo trì Dự phòng” (Chủ động – Kiểm tra).
Nhưng bạn không thể thực hiện Bảo trì Dự phòng (Preventive Maintenance – PM) nếu kỹ thuật viên của bạn không thể “chạm” vào máy. Một động cơ trên cao 10m không có sàn thao tác, một tủ điện bị vách tường che mất mặt sau, một cụm van không có lối vào… chính là những “lỗi thiết kế” đang giết chết nỗ lực tối ưu hóa quy trình sản xuất của bạn.
Bài viết này sẽ phân tích tầm quan trọng của việc “Thiết kế để Bảo trì” (Design for Maintainability – DfM) thông qua việc tích hợp các “Điểm Truy Cập” (Access Points) thông minh ngay từ bản vẽ thiết kế nhà xưởng.
1. Downtime: “Kẻ Thù” Số 1 Của Tối Ưu Hóa Quy Trình Sản Xuất
Downtime (Thời gian chết) có 2 loại:
- Downtime Kế Hoạch (Planned): “Chủ Nhật tuần này, 8h-10h sáng, dây chuyền A sẽ dừng 2 tiếng để bảo trì”. Mọi thứ được kiểm soát. Đây là tối ưu hóa quy trình sản xuất.
- Downtime Bất Ngờ (Unplanned): “Sếp ơi, máy dập số 3 gãy, dừng cả chuyền!”. Mọi thứ hỗn loạn. Đây là thảm họa.
“Thiết kế để Bảo trì” (DfM) là chiến lược dùng các đợt Downtime Kế Hoạch (ngắn) để loại bỏ hoàn toàn Downtime Bất Ngờ (dài). Và để thực hiện DfM, bạn cần “Điểm Truy Cập” (Access Points).
Chi phí của một “Access Point” bị bỏ quên:
Một cụm van trị giá 1 triệu đồng, đặt trên cao 8m, không có sàn thao tác.
Kế hoạch PM (kiểm tra rò rỉ): Bị bỏ qua vì “quá khó leo”.
Hậu quả: Van hỏng, xì hơi, dừng chuyền 3 tiếng (Downtime Bất Ngờ).
Chi phí khắc phục: (1) Thuê xe nâng cắt kéo: 3 triệu. (2) 2 nhân công sửa chữa: 1 triệu. (3) 3 tiếng dừng chuyền: thiệt hại 50 triệu.
Tổng chi phí cho 1 lần sửa: 54 triệu. Trong khi chi phí làm một sàn thao tác 3m² ban đầu chỉ 10 triệu.
2. “Bản Đồ” Các Điểm Truy Cập (Access Points) Cần Có
Khi thẩm duyệt một bản vẽ bố trí mặt bằng nhà xưởng, Giám đốc Bảo trì (chứ không chỉ Giám đốc Xây dựng) phải đặt câu hỏi: “Tôi sẽ sửa cái này BẰNG CÁCH NÀO?”.
2.1. Truy Cập Trên Cao (Hệ Thống Treo – HVAC, MEP)
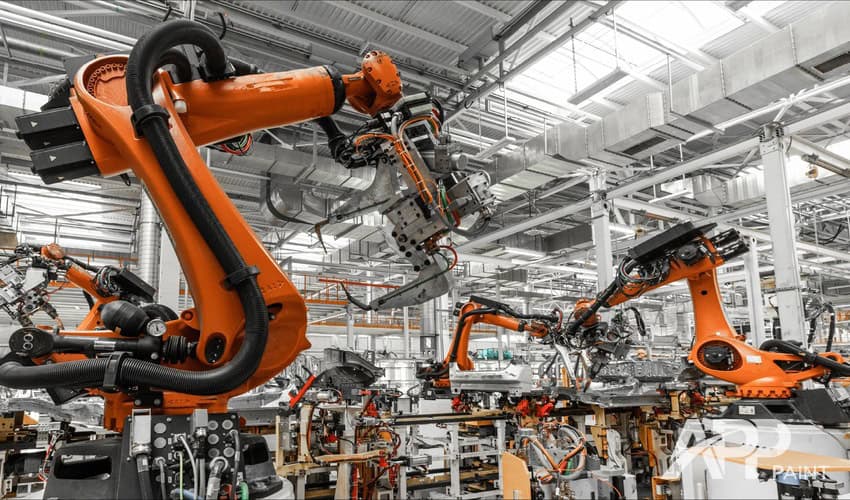
Đây là nơi “xa tầm mắt” và tốn kém nhất để tiếp cận. Các hệ thống tiện ích (utility), quạt hút, AHU… thường treo trên cao.
- Giải pháp: Sàn Treo Thao Tác (Catwalks/Platforms). Đây là đầu tư bắt buộc, không phải “phụ kiện”.
- Phải thiết kế hệ thống sàn grating (mạ kẽm) chạy dọc theo các trục ống, van, và bao quanh các thiết bị lớn (AHU, quạt hút).
- Lối lên sàn phải ưu tiên Cầu thang kỹ thuật (Ship Stair) thay vì thang lồng (Caged Ladder), vì thang bộ cho phép kỹ thuật viên mang túi đồ nghề lên dễ dàng.
2.2. Truy Cập Xung Quanh Máy (Khoảng Hở Thao Tác)
Lỗi phổ biến là “nhét” máy móc vào góc tường để tiết kiệm diện tích.
- Giải pháp: “Không gian thao tác” (Working Clearance). Luôn tuân thủ khuyến cáo của nhà sản xuất máy (OEM).
- Quy tắc chung là chừa ít nhất 0.8m – 1.2m ở các mặt cần bảo trì (mặt có tủ điện, mặt cần rút lõi, thay dây curoa).
- Đặc biệt với khu vực kỹ thuật (phòng điện), khoảng hở phía trước tủ MSB phải là 1.2m – 1.5m để đảm bảo an toàn điện khi mở cánh tủ.
2.3. Truy Cập Nâng Hạ (Lifting Access)
Một máy bơm 500kg bị hỏng. Bạn sẽ thay nó bằng cách nào? Dùng 10 người khiêng?
- Giải pháp: Dầm Monorail & Palăng (Hoist).
- Khi thiết kế kết cấu thép, tại các vị trí máy nặng (máy nén, bơm lớn, động cơ), hãy thiết kế sẵn các dầm I (monorail) treo trên trần, chạy từ vị trí máy ra đến “Ô bảo trì” (Maintenance Bay).
- Khi cần, kỹ thuật viên chỉ việc gắn palăng xích, nhấc động cơ hỏng ra, và đưa động cơ mới vào. Công việc 10 người làm 1 ngày, giờ 2 người làm 1 giờ. Đây chính là tối ưu hóa quy trình sản xuất.
- Lỗ Mở Sàn (Hatches): Nếu máy nặng nằm trên gác lửng, bắt buộc phải thiết kế “lỗ mở sàn” có nắp đậy và lan can an toàn, ngay bên dưới dầm monorail, để cẩu thiết bị lên/xuống.
2.4. Truy Cập Kiểm Tra (Inspection Points)
Bảo trì dự phòng là “kiểm tra”. Thiết kế phải giúp việc kiểm tra diễn ra trong 5 phút, thay vì 1 giờ.
- Cửa Thăm (Access Doors): Thay vì bắt 20 con vít để mở một tấm ốp máy, hãy dùng “cửa thăm” có bản lề và chốt gài (latch).
- Kính Thăm (Sight Glasses): Lắp kính thăm tại các hộp số, bể dầu… để kiểm tra mức dầu mà không cần mở nắp.
- Gom Điểm Bơm Mỡ (Centralized Lubrication): Thay vì 10 điểm bơm mỡ nằm rải rác (trên cao, dưới gầm), hãy thiết kế các đường ống nhỏ, gom 10 điểm đó về một “bảng” (manifold) duy nhất ở vị trí dễ tiếp cận.
- Chiếu Sáng Bảo Trì (Task Lighting): Đừng tiết kiệm đèn. Lắp đặt đèn chiếu sáng cường độ cao, CRI > 80, và đèn sự cố (dùng pin) tại các khu vực kỹ thuật.
3. “Thiết Kế Để Bảo Trì” (DfM) & Con Người
Một thiết kế DfM tốt là một thiết kế “nghĩ cho người làm”.
Nguyên tắc Tâm lý học: Nếu một công việc bảo trì (ví dụ: kiểm tra dây curoa) được thiết kế Khó, Bẩn, và Nguy hiểm (phải leo trèo, thiếu sáng, không có sàn đứng)…
Kết quả: Kỹ thuật viên sẽ BỎ QUA nó. Họ sẽ “lờ” đi lịch PM và chỉ sửa khi máy hỏng (Reactive).
Ngược lại, nếu công việc đó Dễ, Sạch, và An toàn (đi cầu thang bộ, đứng trên catwalk, đủ ánh sáng, có lan can)…
Kết quả: Họ sẽ Tuân thủ 100% lịch PM.
Do đó, đầu tư vào “Access Points” không chỉ là đầu tư vào máy móc, mà là đầu tư vào thái độ và hành vi của đội ngũ bảo trì, điều này trực tiếp dẫn đến tối ưu hóa quy trình sản xuất.
Câu Hỏi Thường Gặp (FAQ)
1. Đầu tư cho Access Points (Catwalk, Palăng) có tốn kém không?
Chi phí xây dựng ban đầu (CAPEX) sẽ tăng (có thể 5-10%). Nhưng chi phí vận hành (OPEX) sẽ giảm 30-50%. Bạn chỉ cần 1-2 lần tránh được “Downtime Bất Ngờ” là đã hoàn vốn toàn bộ chi phí đầu tư cho Access Points. Đây là một khoản đầu tư sinh lời, không phải chi phí.
2. Ai là người nên quyết định vị trí các điểm truy cập này?
Đây phải là sự hợp tác. (1) Nhà cung cấp máy (OEM): Họ biết rõ máy cần bảo trì ở đâu, tần suất thế nào. (2) Đội ngũ Bảo trì của Chủ đầu tư: Họ là người sử dụng, họ biết nỗi đau thực tế. (3) Tổng thầu Thiết kế (EPC): Họ là người tích hợp các yêu cầu đó vào thiết kế tổng thể. Đừng bao giờ để Kỹ sư Xây dựng tự quyết định 100%.
3. Bề mặt sàn (như sơn epoxy) ảnh hưởng gì đến bảo trì?
Ảnh hưởng rất lớn. Một sàn bê tông “bụi” sẽ làm hỏng vòng bi và các chi tiết máy nhanh hơn. Một sàn sơn epoxy sạch sẽ, chống bám bẩn, kháng hóa chất, không chỉ giúp môi trường làm việc an toàn, mà còn giúp kỹ thuật viên phát hiện rò rỉ (dầu, nước) sớm hơn (vì nó nổi bật trên nền sáng), góp phần vào bảo trì tiên đoán và tối ưu hóa quy trình sản xuất.
Để tìm hiểu sâu hơn về triết lý này, bạn có thể tham khảo khái niệm Bảo Trì Tập Trung Vào Độ Tin Cậy (Reliability-Centered Maintenance – RCM), một tiêu chuẩn quốc tế về vận hành công nghiệp.


Bài viết liên quan:
Cách Xử Lý Trần Nhà Bị Thấm Nước Triệt Để Và Không Tái Lại
Cách Làm Khô Tường Bị Ẩm Nhanh, Hiệu Quả Và Không Tái Ẩm
Cách Chống Thấm Nhà Vệ Sinh Hiệu Quả Và Đúng Kỹ Thuật 2026
Cách Chống Thấm Giữa Hai Nhà Hiệu Quả Và Đúng Kỹ Thuật Mới Nhất 2026
Cách Xử Lý Sơn Không Khô Cho Epoxy, PU Và Sơn Sắt Hiệu Quả 2026
Cách Pha Sơn Lót Đúng Tỷ Lệ Cho Từng Loại Bề Mặt 2026