Chưa có sản phẩm trong giỏ hàng.

Yêu Cầu Kỹ Thuật Khi Sơn Kết Cấu Thép Là Gì? Hướng Dẫn Chi Tiết 2026
Sơn kết cấu thép không chỉ là công đoạn hoàn thiện thẩm mỹ mà còn là một lớp áo giáp kỹ thuật, quyết định trực tiếp đến tuổi thọ và sự an toàn của toàn bộ công trình. Việc áp dụng đúng các yêu cầu kỹ thuật khi sơn kết cấu thép là yếu tố sống còn để chống lại sự ăn mòn của môi trường, đảm bảo kết cấu hoạt động bền bỉ qua hàng thập kỷ. Bài viết này của APP PAINT sẽ phân tích sâu các yêu cầu kỹ thuật cốt lõi trong quy trình quan trọng này.
1. Tầm quan trọng của việc sơn kết cấu thép đúng kỹ thuật
Việc tuân thủ nghiêm ngặt quy trình kỹ thuật không phải là một lựa chọn, mà là yêu cầu bắt buộc để tối ưu hóa hiệu quả bảo vệ và đầu tư. Bất kỳ sự sơ suất nào cũng có thể dẫn đến những hậu quả tốn kém và nguy hiểm. Lớp sơn chính là hàng rào phòng thủ đầu tiên và quan trọng nhất cho kết cấu thép.
1.1. Bảo vệ kết cấu khỏi ăn mòn và hư hại
Thép, mặc dù có độ bền cao, lại rất dễ bị ăn mòn khi tiếp xúc với oxy và độ ẩm trong không khí. Quá trình oxy hóa này tạo ra rỉ sét, làm suy yếu cấu trúc và giảm khả năng chịu lực của vật liệu. Một hệ thống sơn kết cấu thép đúng chuẩn sẽ tạo ra một màng ngăn cách vật lý, ngăn chặn các tác nhân gây ăn mòn tiếp xúc trực tiếp với bề mặt thép, từ đó bảo vệ toàn vẹn cho kết cấu.
1.2. Đảm bảo tuổi thọ và độ bền công trình
Một công trình có kết cấu thép được sơn phủ đúng kỹ thuật có thể kéo dài tuổi thọ thêm nhiều năm, thậm chí hàng chục năm so với việc thi công không đảm bảo. Lớp sơn không chỉ chống rỉ mà còn chống lại tác động của tia UV, hóa chất, sự thay đổi nhiệt độ và mài mòn cơ học. Điều này giúp giảm thiểu chi phí bảo trì, sửa chữa và thay thế trong suốt vòng đời của dự án.
1.3. Tuân thủ quy định an toàn và môi trường
Các công trình xây dựng hiện đại phải tuân thủ nhiều quy định khắt khe về an toàn kết cấu và bảo vệ môi trường. Việc áp dụng kỹ thuật sơn kết cấu thép chuyên nghiệp đảm bảo công trình đáp ứng các tiêu chuẩn về khả năng chịu tải và phòng chống cháy nổ. Hơn nữa, việc sử dụng các loại sơn ít hợp chất hữu cơ dễ bay hơi (VOC) cũng góp phần bảo vệ sức khỏe con người và môi trường sống.
2. Các yêu cầu kỹ thuật cốt lõi khi sơn kết cấu thép
Để đạt được hiệu quả bảo vệ tối ưu, quy trình sơn kết cấu thép phải được thực hiện qua các bước chuẩn hóa, từ khâu chuẩn bị bề mặt cho đến khi nghiệm thu hoàn thiện. Mỗi giai đoạn đều có những yêu cầu kỹ thuật riêng biệt cần được giám sát chặt chẽ.
2.1. Yêu cầu về chuẩn bị bề mặt kết cấu thép
Đây được xem là bước quan trọng nhất, chiếm tới 70-80% thành công của toàn bộ hệ thống sơn. Bề mặt không được chuẩn bị kỹ lưỡng sẽ làm giảm độ bám dính của sơn, dẫn đến hiện tượng bong tróc, phồng rộp và thất bại sớm.
2.1.1. Đánh giá tình trạng bề mặt ban đầu (cũ, mới, rỉ sét)
Trước khi bắt đầu, cần phải kiểm tra kỹ lưỡng tình trạng của kết cấu thép:
- Thép mới: Thường có lớp dầu mỡ bảo quản hoặc cặn cán thép (mill scale) cần được loại bỏ hoàn toàn.
- Thép cũ hoặc bảo trì: Cần đánh giá mức độ rỉ sét, tình trạng lớp sơn cũ (còn bám dính tốt hay đã bong tróc), và các chất bẩn tích tụ.
- Mức độ rỉ sét: Được phân loại theo các cấp độ A, B, C, D theo tiêu chuẩn ISO 8501-1 để lựa chọn phương pháp xử lý phù hợp.
- Làm sạch bụi bẩn, dầu mỡ và rỉ sét
Dựa trên đánh giá ban đầu, các phương pháp làm sạch tương ứng sẽ được áp dụng:
- Làm sạch bằng dung môi (Solvent Cleaning): Dùng để loại bỏ dầu, mỡ, và các chất bẩn hữu cơ.
- Làm sạch bằng dụng cụ cơ học (Hand/Power Tool Cleaning): Sử dụng bàn chải sắt, máy mài tay để loại bỏ rỉ sét và lớp sơn cũ không bám dính tốt.
- Phun bi/cát (Abrasive Blast Cleaning): Phương pháp hiệu quả nhất để loại bỏ hoàn toàn rỉ sét, cặn cán thép và tạo ra bề mặt nhám lý tưởng cho lớp sơn lót bám dính.
2.1.2. Tiêu chuẩn độ sạch bề mặt theo ISO 8501-1 (ví dụ: Sa 2.5, St 3)
Tiêu chuẩn quốc tế ISO 8501-1 định nghĩa các cấp độ sạch của bề mặt thép, là cơ sở để kiểm tra và nghiệm thu công tác chuẩn bị bề mặt. Một số cấp độ phổ biến bao gồm:
- St 3 (Thorough hand and power tool cleaning): Làm sạch kỹ bằng dụng cụ cơ học, bề mặt không có dầu mỡ, bụi bẩn và rỉ sét bong tróc, có ánh kim nhẹ.
- Sa 2 (Thorough blast-cleaning): Phun bi làm sạch kỹ, loại bỏ gần như hoàn toàn cặn bẩn, bề mặt có màu xám.
- Sa 2.5 (Very thorough blast-cleaning): Phun bi làm sạch rất kỹ, bề mặt phải sạch hoàn toàn các tạp chất và chỉ còn lại vài vết nhỏ không đáng kể. Đây là tiêu chuẩn phổ biến nhất cho các công trình yêu cầu độ bền cao.
💡 THÔNG TIN: Việc tạo ra một “độ nhám bề mặt” (surface profile) phù hợp sau khi làm sạch là cực kỳ quan trọng. Độ nhám này tạo ra các “mỏ neo” siêu nhỏ giúp lớp sơn lót bám chặt vào bề mặt thép, tăng cường đáng kể độ bám dính của toàn bộ hệ sơn.
2.1.3. Xử lý khuyết tật bề mặt (mối hàn, cạnh sắc, ba via)
Các khuyết tật trên bề mặt thép phải được xử lý triệt để trước khi sơn:
- Xỉ hàn, ba via: Phải được mài nhẵn.
- Cạnh sắc: Cần được mài tròn với bán kính tối thiểu 2mm. Lớp sơn có xu hướng bị kéo mỏng ở các cạnh sắc, khiến khu vực này dễ bị ăn mòn trước tiên.
- Lỗ rỗ, vết nứt: Cần được trám vá bằng vật liệu phù hợp.
2.2. Yêu cầu lựa chọn hệ sơn phù hợp
Không có một loại sơn duy nhất phù hợp cho mọi ứng dụng. Việc lựa chọn hệ sơn kết cấu thép phải dựa trên phân tích cẩn thận về môi trường hoạt động và yêu cầu về tuổi thọ của công trình.
2.2.1. Phân loại hệ sơn kết cấu thép (sơn lót chống rỉ, sơn trung gian, sơn phủ hoàn thiện)
Một hệ sơn hoàn chỉnh thường bao gồm ba lớp, mỗi lớp có chức năng riêng biệt:
- Sơn lót chống rỉ (Primer): Là lớp tiếp xúc trực tiếp với bề mặt thép. Chức năng chính là tạo độ bám dính và chứa các chất ức chế ăn mòn để bảo vệ thép.
- Sơn trung gian (Intermediate Coat): Nằm giữa lớp lót và lớp phủ. Chức năng chính là tạo độ dày cho màng sơn, tăng cường khả năng chống thấm và tạo rào cản vật lý.
- Sơn phủ hoàn thiện (Top Coat): Là lớp ngoài cùng. Chức năng chính là mang lại màu sắc, độ bóng thẩm mỹ và quan trọng nhất là khả năng chống chịu thời tiết, tia UV, hóa chất và mài mòn.
2.2.2. Tiêu chí lựa chọn dựa trên môi trường sử dụng (trong nhà, ngoài trời, ăn mòn hóa chất)
Môi trường là yếu tố quyết định đến việc lựa chọn loại sơn. Tiêu chuẩn ISO 12944 phân loại môi trường ăn mòn thành các cấp độ từ C1 (rất thấp) đến CX (cực cao), giúp định hướng lựa chọn hệ sơn có độ bền tương ứng.
- Trong nhà (C1, C2): Môi trường khô ráo, ít ô nhiễm. Có thể sử dụng hệ sơn alkyd hoặc epoxy 2 lớp.
- Ngoài trời, khu vực đô thị/công nghiệp (C3, C4): Môi trường có độ ẩm, ô nhiễm vừa phải. Yêu cầu hệ sơn có khả năng chống chịu thời tiết tốt như hệ epoxy/polyurethane.
- Khu vực ven biển, nhà máy hóa chất (C5, CX): Môi trường ăn mòn cao, tiếp xúc với muối hoặc hóa chất. Đòi hỏi các hệ sơn đặc chủng, có độ bền cao như epoxy giàu kẽm, polyurethane, hoặc các loại sơn gốc thủy tinh.
2.2.3. Đặc tính kỹ thuật của từng lớp sơn (chống rỉ, bám dính, chịu mài mòn, chịu hóa chất)
Mỗi lớp sơn cần có những đặc tính kỹ thuật riêng biệt để hệ thống hoạt động hiệu quả. Ví dụ, sơn lót cần khả năng bám dính tuyệt vời và chống rỉ, trong khi sơn phủ phải có khả năng chống tia UV để không bị phấn hóa, bay màu khi tiếp xúc với ánh nắng mặt trời. Việc đọc kỹ Bảng Dữ liệu Kỹ thuật (TDS) của sản phẩm là yêu cầu bắt buộc.
2.2.4. Vai trò của sơn phủ và giải pháp bảo vệ bề mặt
Lớp sơn phủ đóng vai trò then chốt trong việc bảo vệ các lớp sơn bên dưới và bề mặt kết cấu thép khỏi các yếu tố phá hủy từ môi trường. Để đảm bảo khả năng chịu đựng điều kiện khắc nghiệt của môi trường ngoài trời và tia UV, việc lựa chọn lớp sơn phủ là rất quan trọng. Ví dụ, sản phẩm sơn sắt mạ kẽm APP Acrylic Top Coat là một loại sơn phủ gốc acrylic dùng cho sắt thép hoặc sắt mạ kẽm, có tác dụng chống rỉ, chống ăn mòn, chịu thời tiết ngoài trời và tia UV, giúp tăng cường độ bền và tính thẩm mỹ cho kết cấu thép.
Xem thêm:
- Sản phẩm sơn epoxy chống trơn trượt chính hãng với mức giá ưu đãi
- Sản phẩm sơn epoxy gốc nước chất lượng cao hàng đầu hiện nay
2.3. Yêu cầu kỹ thuật trong quá trình thi công sơn
Thi công đúng phương pháp và trong điều kiện lý tưởng là yếu tố quyết định để màng sơn đạt được các đặc tính thiết kế. Đây là giai đoạn hiện thực hóa các yêu cầu kỹ thuật của quy trình sơn kết cấu thép.
2.3.1. Điều kiện môi trường thi công (nhiệt độ, độ ẩm, điểm sương)
Điều kiện môi trường ảnh hưởng trực tiếp đến quá trình khô và đóng rắn của sơn. Các yếu tố cần được kiểm soát chặt chẽ bao gồm:
- Nhiệt độ: Nhiệt độ không khí và bề mặt phải nằm trong khoảng khuyến nghị của nhà sản xuất (thường từ 10°C đến 40°C).
- Độ ẩm tương đối: Thường không được vượt quá 85% để tránh hiện tượng ngưng tụ ẩm trên bề mặt.
- Điểm sương (Dew Point): Nhiệt độ bề mặt thép phải cao hơn điểm sương tối thiểu 3°C để ngăn hơi nước ngưng tụ, gây ảnh hưởng đến độ bám dính.
⚠️ LƯU Ý: Tuyệt đối không thi công sơn kết cấu thép khi trời mưa, có sương mù, gió lớn hoặc khi nhiệt độ bề mặt quá nóng. Việc thi công trong điều kiện bất lợi sẽ làm giảm chất lượng màng sơn, gây ra các lỗi như bong tróc, rỗ kim, và giảm tuổi thọ bảo vệ.
2.3.2. Phương pháp thi công (phun, cọ, lăn) và ưu nhược điểm từng phương pháp
Lựa chọn phương pháp thi công phụ thuộc vào quy mô dự án, độ phức tạp của kết cấu và yêu cầu chất lượng.
| Phương Pháp | Ưu Điểm | Nhược Điểm |
|---|---|---|
| Phun (Spray) | Tốc độ nhanh, màng sơn đồng đều, bề mặt đẹp. Phù hợp cho diện tích lớn. | Hao hụt sơn do bay hơi, yêu cầu kỹ thuật cao, cần thiết bị chuyên dụng. |
| Cọ (Brush) | Dễ thi công ở các khu vực phức tạp (góc cạnh, mối hàn), ít hao hụt sơn. | Tốc độ chậm, dễ để lại vệt cọ, khó đạt độ dày đồng đều. |
| Lăn (Roller) | Nhanh hơn cọ, dễ sử dụng. Phù hợp cho các bề mặt phẳng, rộng. | Khó thi công ở khu vực hẹp, có thể tạo bọt khí nếu kỹ thuật không tốt. |
2.3.3. Độ dày màng sơn yêu cầu cho từng lớp (Wet Film Thickness – WFT, Dry Film Thickness – DFT)
Độ dày màng sơn là một trong những thông số kỹ thuật quan trọng nhất. Độ dày không đủ sẽ làm giảm khả năng bảo vệ, trong khi quá dày có thể gây nứt, chảy xệ.
- Độ dày màng sơn ướt (WFT): Được đo ngay sau khi thi công bằng lược đo chuyên dụng để kiểm soát quá trình sơn.
- Độ dày màng sơn khô (DFT): Là độ dày cuối cùng sau khi sơn đã khô hoàn toàn, được quy định trong thông số kỹ thuật của dự án và được kiểm tra bằng máy đo điện tử.
2.3.4. Thời gian khô và thời gian chờ giữa các lớp sơn theo khuyến nghị của nhà sản xuất
Mỗi loại sơn có thời gian khô và thời gian đóng rắn khác nhau. Việc tuân thủ đúng thời gian chờ giữa các lớp (recoating interval) là bắt buộc. Sơn lớp tiếp theo quá sớm sẽ làm ảnh hưởng đến lớp sơn bên dưới, trong khi chờ quá lâu có thể làm giảm độ bám dính giữa các lớp.
2.3.5. An toàn lao động và bảo vệ môi trường khi thi công
Công tác sơn kết cấu thép phải tuân thủ nghiêm ngặt các quy định về an toàn:
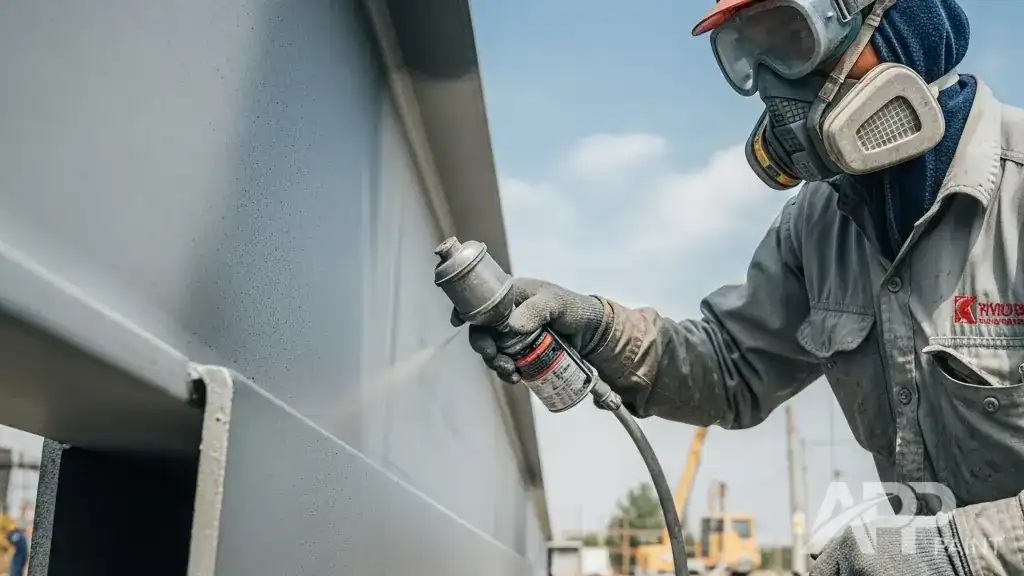
- Trang bị đầy đủ đồ bảo hộ cá nhân (PPE): quần áo, găng tay, kính, mặt nạ phòng độc.
- Đảm bảo thông gió tốt tại khu vực thi công, đặc biệt trong không gian kín.
- Quản lý và xử lý chất thải (vỏ thùng sơn, dung môi) theo đúng quy định về môi trường.
2.4. Yêu cầu kiểm tra và nghiệm thu chất lượng sơn
Sau khi thi công, cần tiến hành kiểm tra chất lượng toàn diện để đảm bảo hệ thống sơn đáp ứng các yêu cầu kỹ thuật đề ra. Đây là bước cuối cùng trong quy trình đảm bảo chất lượng sơn kết cấu thép.
2.4.1. Kiểm tra độ dày màng sơn khô (DFT)
Sử dụng máy đo độ dày sơn chuyên dụng (magnetic pull-off hoặc eddy current gauges) để kiểm tra DFT tại nhiều điểm trên bề mặt theo một ma trận xác định. Kết quả đo phải nằm trong dung sai cho phép so với yêu cầu kỹ thuật.
2.4.2. Kiểm tra độ bám dính của màng sơn theo tiêu chuẩn (ví dụ: phương pháp cắt ô vuông)
Đây là phép thử phá hủy để đánh giá khả năng bám dính của sơn lên bề mặt thép. Phương pháp phổ biến là cắt ô vuông (Cross-Hatch Adhesion Test – ASTM D3359), trong đó người ta dùng dao rạch các đường song song và vuông góc tạo thành một lưới ô vuông trên màng sơn, sau đó dán băng dính chuyên dụng lên và giật ra. Mức độ bong tróc của sơn sẽ được đánh giá theo thang điểm tiêu chuẩn.
2.4.3. Kiểm tra các khuyết tật bề mặt (lỗ kim, chảy xệ, bong tróc, bạc màu)
Kiểm tra bằng mắt thường hoặc dùng kính lúp để phát hiện các khuyết tật trên bề mặt sơn hoàn thiện:
- Lỗ kim (Pinholes): Các lỗ nhỏ li ti trên bề mặt.
- Chảy xệ (Sagging): Màng sơn bị chảy xuống do thi công quá dày hoặc sơn quá loãng.
- Da cam (Orange Peel): Bề mặt sần sùi giống vỏ cam.
- Bong tróc, phồng rộp: Dấu hiệu của sự chuẩn bị bề mặt kém hoặc lỗi thi công.
2.4.4. Yêu cầu về tài liệu kỹ thuật và báo cáo thi công
Tất cả các quá trình, từ kiểm tra bề mặt, điều kiện môi trường, đến kết quả kiểm tra chất lượng, đều phải được ghi chép cẩn thận. Hồ sơ nghiệm thu hoàn chỉnh bao gồm:
- Nhật ký thi công hàng ngày.
- Báo cáo kiểm tra độ sạch bề mặt, độ nhám.
- Báo cáo kiểm tra DFT, độ bám dính.
- Bảng dữ liệu kỹ thuật (TDS) và an toàn vật liệu (MSDS) của các sản phẩm sơn đã sử dụng.
3. Các tiêu chuẩn và quy định liên quan đến sơn kết cấu thép
Để đảm bảo tính nhất quán và chất lượng trong công tác sơn bảo vệ, nhiều tiêu chuẩn quốc tế và quốc gia đã được ban hành và áp dụng rộng rãi.
Các tổ chức tiêu chuẩn hàng đầu thế giới đã xây dựng các bộ quy tắc chi tiết cho ngành sơn công nghiệp:
- ISO (International Organization for Standardization): Đặc biệt là bộ tiêu chuẩn ISO 12944 về bảo vệ chống ăn mòn kết cấu thép bằng các hệ thống sơn và ISO 8501 về chuẩn bị bề mặt.
- SSPC (The Society for Protective Coatings): Tổ chức của Mỹ cung cấp các tiêu chuẩn về chuẩn bị bề mặt, thi công và kiểm tra sơn.
- ASTM (American Society for Testing and Materials): Cung cấp các phương pháp thử nghiệm tiêu chuẩn cho vật liệu sơn.
- TCVN (Tiêu chuẩn Việt Nam): Việt Nam cũng có các tiêu chuẩn riêng về sơn và bảo vệ chống ăn mòn, thường được xây dựng dựa trên các tiêu chuẩn quốc tế.
Việc hiểu rõ và áp dụng đúng các tiêu chuẩn này là yêu cầu cơ bản đối với các kỹ sư, giám sát và nhà thầu thi công. Để tìm hiểu sâu hơn về các quy chuẩn cụ thể, bạn có thể tham khảo bài viết chi tiết về các tiêu chuẩn sơn kết cấu thép phổ biến hiện nay. Tuân thủ các yêu cầu kỹ thuật trong toàn bộ quá trình sơn kết cấu thép không chỉ là đảm bảo chất lượng, mà còn là một khoản đầu tư thông minh cho sự bền vững và an toàn của mọi công trình.


Bài viết liên quan:
Cách Xử Lý Trần Nhà Bị Thấm Nước Triệt Để Và Không Tái Lại
Cách Làm Khô Tường Bị Ẩm Nhanh, Hiệu Quả Và Không Tái Ẩm
Cách Chống Thấm Nhà Vệ Sinh Hiệu Quả Và Đúng Kỹ Thuật 2026
Cách Chống Thấm Giữa Hai Nhà Hiệu Quả Và Đúng Kỹ Thuật Mới Nhất 2026
Cách Xử Lý Sơn Không Khô Cho Epoxy, PU Và Sơn Sắt Hiệu Quả 2026
Cách Pha Sơn Lót Đúng Tỷ Lệ Cho Từng Loại Bề Mặt 2026